Ngôn ngữ

Uốn dây là một biến dạng dẻo được kiểm soát và nó chỉ hoạt động khi bạn quản lý ba biến cùng lúc: hỗ trợ, bán kính uốn cong và độ đàn hồi. Hỗ trợ dây ở cả hai phía của chỗ uốn cong để biến dạng xảy ra chính xác ở nơi bạn muốn. Giữ bán kính bên trong trên mức tối thiểu mà vật liệu có thể chịu đựng được. Sau đó uốn cong một lượng vừa đủ để dây đàn hồi trở lại góc mà bạn thực sự cần. Một sợi dây đồng ủ 1 mm sẽ đi theo ngón tay của bạn. Một thanh thép lò xo tôi dầu 5 mm sẽ bị nứt ở bên ngoài chỗ uốn cong trừ khi bán kính, nhiệt độ và hướng uốn được lên kế hoạch trước khi bất kỳ dụng cụ nào chạm vào nó.
Hướng dẫn này bao gồm các cơ chế đằng sau một lần uốn cong, các số liệu bán kính quan trọng, phương pháp uốn tay có thể lặp lại, cách hoạt động của các vật liệu dây thông thường và điểm mà máy uốn thủ công không còn thực tế nữa và máy uốn dây CNC sẽ thay thế. Mỗi số ở đây là điểm bắt đầu cho một lần uốn thử, không phải là điểm thay thế cho một số.
Khi một sợi dây uốn cong, mặt ngoài của đường cong sẽ giãn ra và mặt trong bị nén lại. Lớp giữa, được gọi là trục trung hòa, giữ nguyên chiều dài ban đầu. Con số quyết định xem khúc cua có tồn tại hay không là độ biến dạng ở bề mặt bên ngoài và có thể tính toán nhanh chóng:
Biến dạng bề mặt = d/(2R d) , ở đâu d là đường kính dây và R là bán kính uốn cong bên trong.
Ba kết quả đó giải thích hầu hết các khúc cua bị nứt trong xưởng: bị giãn quá mức, bán kính quá nhỏ, ở vật liệu gần như không còn độ dẻo. Kéo biến dạng uốn cho phép từ bảng dữ liệu của nhà cung cấp dây và so sánh nó với con số được tính toán trước khi bạn thực hiện một lô. Mỗi lần uốn cong cũng làm cứng dây tại điểm đó, do đó, dây uốn cong một lần có thể bị đứt nếu bạn mở và đóng lại nhiều lần tại cùng một điểm.
Bán kính uốn cong tối thiểu thường được viết bằng bội số của đường kính dây, vì dây 1 mm và dây 6 mm được làm từ cùng một hợp kim không có cùng giới hạn bán kính tuyệt đối. Bảng dưới đây liệt kê các giá trị khởi đầu điển hình được sử dụng trong tạo dây và tạo lò xo. Tính khí nóng nảy hơn đẩy con số lên cao; làm nóng trước hoặc ủ sẽ kéo nó xuống.
| Chất liệu dây | Bán kính bên trong tối thiểu | Lưu ý thực tế |
|---|---|---|
| Ủ đồng, đồng thau | 0,5d đến 1d | Rất tha thứ, lò xo thấp |
| Thép nhẹ, ủ | 1d đến 2d | Để ý vỏ cam trên nước luộc dày |
| Thép không gỉ 304, 316 ủ | 1d đến 2d | Gia công cứng nhanh, uốn cong một lần |
| Đồng phốt pho, tính khí mùa xuân | 3d đến 4d | Độ đàn hồi vừa phải, các cạnh sạch sẽ |
| Dây nhạc, thép lò xo tôi luyện dầu | 4d đến 6d | Độ bền kéo cao, độ đàn hồi cao |
Nếu thiết kế cần bán kính chặt hơn mức cho phép của bàn, bạn có ba tùy chọn: chuyển sang nhiệt độ mềm hơn, làm nóng trước vùng uốn cong để giảm cường độ năng suất hoặc thay đổi đường kính dây và sử dụng hai dây mỏng hơn trong đó dự định có một dây dày.
Ngay khi lực uốn được giải phóng, phần đàn hồi của biến dạng phục hồi và chỗ uốn mở ra. Đây là hồi xuân, và nó không phải là một hiệu ứng nhỏ. Trong thực tế, lượng này thay đổi theo nhiệt độ và tỷ lệ bán kính uốn cong với đường kính dây.
Phương pháp đáng tin cậy là uốn một mẫu thử tới góc mục tiêu, đo những gì bạn thực sự có và tính hệ số uốn cong: hệ số uốn cong = góc mục tiêu / góc đạt được. Sau đó nhân mọi góc độ trong công việc với hệ số đó. Nếu mục tiêu 90 độ xuất hiện ở 82 độ, hệ số là 1,098, do đó, bạn lập trình 99 độ để đạt đến 90. Các chương trình chấn CNC lưu trữ khoản bù này dưới dạng giá trị hiệu chỉnh và áp dụng nó cho mỗi lần uốn, đó là lý do tại sao một máy bù tốt sẽ giữ một góc rất lâu sau khi người vận hành thủ công ngừng kiểm tra lại từng bộ phận.
Việc uốn tự do có tác dụng đối với nguyên mẫu và sửa chữa, nhưng nó không lặp lại. Trình tự bên dưới giữ cho phần uốn bằng tay gần với bản vẽ và logic tương tự được chuyển thẳng sang lập trình máy.
Các dụng cụ cầm tay hữu ích cho công việc này bao gồm kìm mũi tròn dành cho đường kính nhỏ, kìm tác động song song giữ cho hàm vuông góc với dây, máy uốn hickey để quét kiểu ống dẫn, khối gỗ cứng và vồ để tạo những đường cong nhẹ nhàng trên hình dạng và máy ép trục khi dây 4 mm đến 8 mm cần lực đòn bẩy nhiều hơn mức cổ tay của bạn có thể cung cấp.
Lựa chọn vật liệu làm thay đổi độ uốn nhiều hơn hầu hết mọi người mong đợi và đó là điều đầu tiên cần khắc phục trước khi thảo luận về bán kính hoặc dụng cụ.
Tải trọng uốn tăng gần theo bình phương đường kính, do đó, việc nhảy từ dây 2 mm lên 4 mm không tốn gấp đôi mà gần gấp bốn lần. Mối quan hệ duy nhất đó giải thích tại sao các công cụ thay đổi đột ngột khi dây trở nên dày hơn.
Yếu tố hạn chế khác là sự lặp lại. Uốn tay mười phần là được; một công việc liên quan đến hàng nghìn dạng dây giống hệt nhau cần một chiếc máy tái tạo trình tự uốn mà không cần sự phán xét của người vận hành, bởi vì người vận hành là nguồn biến động lớn nhất trong bất kỳ quy trình thủ công nào.
Máy uốn dây CNC thay thế tay người vận hành bằng trục dẫn động bằng servo. Dây được cấp liệu bằng một cặp con lăn đo chiều dài, được quay bằng một trục xoay để thiết lập mặt phẳng của điểm uốn tiếp theo và được tạo hình bằng các thanh trượt dụng cụ hoặc chốt uốn di chuyển đến các vị trí được lập trình. Vì mỗi trục được điều khiển bằng servo nên máy có thể áp dụng hiệu chỉnh lò xo khác nhau cho mỗi lần uốn trong chương trình và có thể lặp lại cùng một trình tự trong tất cả các ca. Nguyên lý làm việc cơ bản của các máy này, bao gồm cả cách thức phối hợp giữa trục tiến, trục quay và trục uốn, được giải thích trong phần này. hướng dẫn cách hoạt động của máy uốn .
Hai khả năng quan trọng nhất khi bạn chuyển từ uốn tay sang uốn máy. Đầu tiên, kiểm soát chiều dài: các con lăn cấp liệu giữ chiều dài cắt đến một phần milimét, do đó, khoảng cách từ lần uốn này đến lần uốn khác trong bộ phận uốn nhiều lần luôn ổn định. Thứ hai, điều khiển góc: các chốt uốn servo có thể giữ góc uốn trong vòng vài phần mười độ sau khi giá trị lò xo được quay vào, giá trị này chặt hơn nhiều so với việc kiểm tra thước đo góc ở băng ghế.
 MÁY Uốn DÂY LÒ XO CNC ZW-480 4AXES MÁY Uốn DÂY LÒ XO CNC ZW-480 4AXES Xem sản phẩm →
Máy bốn trục loại này xử lý phần lớn các dạng dây hai chiều và các bộ phận ba chiều đơn giản: cấp liệu, quay và hai hướng uốn. Đối với những cửa hàng sản xuất móc, kẹp, tay cầm, khung và giá đỡ dây đơn giản thì cấu hình đó thường là đủ.
Số trục phù hợp được quyết định bởi hình dạng của bộ phận chứ không phải bởi quy mô ngân sách. Một cách hữu ích để lập kế hoạch là đếm xem sợi dây cần bao nhiêu chuyển động độc lập.
 MÁY CUỘN LÒ XO CNC 5AXES TK-5120 MÁY CUỘN LÒ XO CNC 5AXES TK-5120 Xem sản phẩm →
Máy uốn năm trục là bước nâng cấp thông thường khi dạng dây có các điểm uốn xoắn ra khỏi mặt phẳng, chẳng hạn như kẹp giữ có chân lệch hoặc khung có góc gấp. Các nhà cung cấp ô tô và thiết bị di động thường chỉ định loại máy này vì khung ghế, thanh liên kết và đầu cáp kết hợp nhiều mặt phẳng uốn trong một bộ phận; các yêu cầu đối với lĩnh vực đó được tóm tắt trong ứng dụng tạo dây ô tô và di động tổng quan.
Hầu hết các khuyết tật uốn cong có nguồn gốc từ một lô đều được xác định khi bắt đầu chạy chứ không phải ở giữa. Xem qua danh sách này trước khi phần hay đầu tiên được ký kết.
 RACK CẤP DÂY SLB-2800 Thông tin bổ sung Xem sản phẩm →
Phần cứng cấp dây là một phần của quá trình uốn chứ không phải là phụ kiện. Giá cấp liệu chạy bằng điện hoặc chạy tự do với lực căng được kiểm soát sẽ loại bỏ phần lớn sự thay đổi chiều dài xuất hiện dưới dạng các bộ phận bị loại bỏ sau ba giờ kể từ một ca làm việc.
Khi khúc cua gặp trục trặc, triệu chứng thường chỉ ra một trong số ít nguyên nhân. Bảng dưới đây ghép các lỗi thường gặp với cách khắc phục để giải quyết chúng nhanh nhất.
| khiếm khuyết | Có khả năng gây ra | Chỉnh sửa đầu tiên |
|---|---|---|
| Nứt hoặc tách ở bên ngoài chỗ uốn cong | Bán kính dưới mức tối thiểu của vật liệu hoặc dây đã được tôi cứng | Tăng bán kính hoặc chuyển sang trạng thái ôn hòa hơn |
| Góc trôi trên đường chạy | Giá trị đàn hồi quá thấp, độ căng dây thay đổi, độ mòn dụng cụ | Kiểm tra lại lò xo, ổn định độ căng của ống chỉ |
| Uốn cong ra khỏi mặt phẳng | Trục quay bị lệch, không đủ hỗ trợ gần chỗ uốn cong | Hiệu chỉnh lại thao tác xoay, thêm hướng dẫn gần công cụ |
| Phần dẹt hoặc hình bầu dục ở chỗ uốn cong | Bán kính chốt quá nhỏ, áp suất kẹp quá cao | Khớp chốt với 2R, giảm lực kẹp |
| Chiều dài hoàn thành ngắn hoặc dài | Bỏ qua phụ cấp uốn cong, trượt cấp liệu | Thêm phụ cấp uốn cho chiều dài phẳng, kiểm tra độ bám của con lăn |
Một khúc cua có vẻ đúng không phải là một khúc cua có kích thước đúng. Ba lần kiểm tra nắm bắt được hầu hết mọi thứ.
Tần suất lấy mẫu phải tuân theo quy trình chứ không phải theo lịch. Có thể kiểm tra quá trình chạy ổn định với giá trị hồi phục đã ổn định ở mỗi phần thứ năm mươi; một lần chạy vừa được thiết lập hoặc sử dụng lô dây mới xứng đáng được kiểm tra lần đầu tiên và kiểm tra mỗi lần thay dụng cụ.
Kẹp dây vào một kẹp mềm bằng ngàm mềm hoặc giữ dây vào một chốt cố định, sau đó kéo đầu tự do quanh một hình tròn. Đường kính của hình phải gần gấp đôi bán kính bên trong mà bạn muốn, vì dây sẽ đàn hồi trở lại và mở ra một chút. Đánh dấu đường uốn từ mốc chuẩn trước để chi tiết giữ được kích thước nhất quán.
Nó phụ thuộc vào vật liệu và nhiệt độ, và nó thường được biểu thị bằng bội số của đường kính dây. Đồng được ủ có thể chấp nhận một nửa đường kính; dây nhạc và thép lò xo tôi dầu thường cần có đường kính từ 4 đến 6. Luôn xác nhận dựa trên bảng dữ liệu của nhà cung cấp dây cho lô cụ thể.
Đo lường nó hơn là đoán. Uốn mẫu thử, ghi lại góc bạn đạt được và chia góc mục tiêu cho số đó. Quá trình phục hồi thông thường dao động từ một đến ba độ đối với đồng đã ủ và lên đến mười lăm độ đối với thép lò xo cứng, vì vậy hệ số nhân quan trọng nhất đối với dây có độ bền kéo cao.
Có, trong giới hạn. Các cấp độ uốn cong trong phạm vi 0,5 mm đến 2 mm bằng kìm tốt và đồ gá nếu bán kính rộng. Trên mức đó, lực và lực đàn hồi trở nên khó kiểm soát và nguy cơ nứt ở bên ngoài khúc cua tăng mạnh.
Bề mặt bên ngoài đã vượt quá sức căng mà vật liệu có thể chịu được. Ba lý do thông thường: bán kính bên trong nhỏ hơn vật liệu cho phép, dây đã được làm cứng bằng thao tác trước đó hoặc nhiệt độ quá cứng đối với ứng dụng. Tính biến dạng bề mặt với d / (2R d) nhanh chóng cho thấy thiết kế đã vượt quá bao xa so với giới hạn.
Chỉ khi bán kính yêu cầu chặt hơn mức vật liệu cho phép ở trạng thái hiện tại hoặc khi dây đủ dày thì việc tạo hình trở nên không thực tế. Việc gia nhiệt cục bộ làm giảm cường độ chảy ở vùng uốn cong, nhưng nó cũng làm thay đổi các đặc tính của vùng đó, do đó, các bộ phận chịu tải cần được đánh giá sau đó thay vì được cho là ổn.
Việc uốn tạo ra các góc và hình dạng riêng biệt trên dây được đưa qua máy. Cuộn dây tạo ra một đường xoắn ốc liên tục, trong đó dây được quấn quanh một bước và đường kính thường cần một bước giảm căng thẳng sau đây. Nhiều máy có thể xử lý cả hai, nhưng dụng cụ, chiến lược điều khiển và trọng tâm dung sai là khác nhau.
Cắt sau lần uốn cuối cùng, để đoạn thẳng đủ dài để dụng cụ cắt có thể bám mà không cần kéo bộ phận và đặt hiệu chỉnh lò xo ở lần uốn cuối cùng tách biệt với các lần uốn trước đó. Lần uốn cuối cùng thường cần được bù nhiều nhất vì phần đó không còn bị hạn chế bởi phần còn lại của dạng dây.
Giếng uốn dây có bốn quyết định được đưa ra theo thứ tự: vật liệu và nhiệt độ, bán kính bên trong được đo theo công thức biến dạng, giá trị uốn cong được lấy từ mẫu thử thực và quy trình phù hợp với số lượng. Mười phần thuộc về một băng ghế có khuôn. Mười nghìn bộ phận với ba mặt phẳng uốn nằm trên máy uốn điều khiển bằng servo với cấp dây được kiểm soát và các hiệu chỉnh lò xo được lưu trữ.
Chạy thử uốn cong trước. Đo góc, bán kính và chiều dài đã hoàn thành. Ba con số đó cho bạn biết công việc vẫn là thủ công hay chuyển sang máy và chúng cung cấp cho bạn các giá trị bắt đầu cho bất kỳ lộ trình nào bạn chọn.
TK-13200, TK-7230 TK-13200, TK-7230 MÁY CUỘN LÒ XO CNC 12 TRỤC ...
Xem chi tiết
TK-13200, TK-7230 TK-13200, TK-7230 MÁY CUỘN LÒ XO CNC 12 TRỤC ...
Xem chi tiết
TK12120 MÁY CUỘN LÒ XO CNC 12AXES TK-12120 ...
Xem chi tiết
TK-5200 MÁY CUỘN LÒ XO CNC 5AXES TK-5200 ...
Xem chi tiết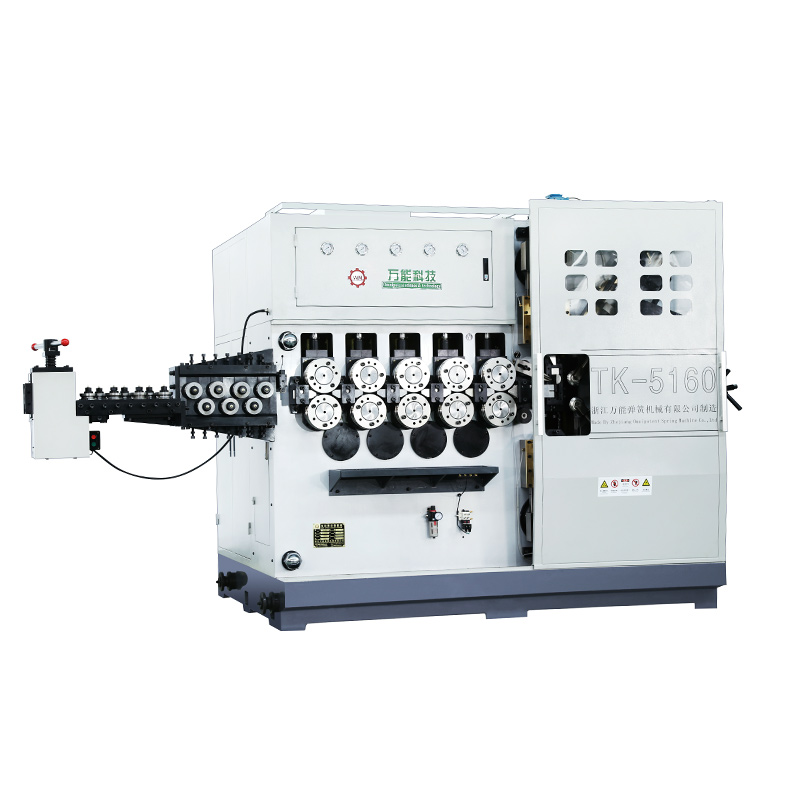
TK-5160 MÁY CUỘN LÒ XO CNC 5AXES TK-5160 ...
Xem chi tiết
TK-5120 MÁY CUỘN LÒ XO CNC 5AXES TK-5120 ...
Xem chi tiếtMã QR di động