Ngôn ngữ

Thiết kế lò xo nén chỉ hoạt động khi các yêu cầu về tải trọng, độ võng và độ mỏi được cân bằng với khả năng của máy móc tạo nên nó. Bắt đầu với tốc độ lò xo, sau đó kiểm tra ứng suất và chiều cao vững chắc, cuối cùng xác nhận dung sai với đội ngũ sản xuất. Thực hiện đúng trình tự này sẽ giúp bạn tiết kiệm được nhiều tuần thử và sai.
Hướng dẫn này trình bày các thông số thiết kế cốt lõi, ví dụ tính toán từng bước, dung sai sản xuất điển hình và các lựa chọn thiết bị xác định xem lò xo nén của bạn có thể được chế tạo một cách nhất quán hay không.
các tốc độ lò xo (k) là giá trị thiết kế quan trọng nhất. Nó xác định tải cần thiết để nén lò xo thêm một milimet. Công thức của lò xo nén xoắn ốc là k = G d^4 / (8 D^3 Na), trong đó G là mô đun cắt, d là đường kính dây, D là đường kính cuộn dây trung bình và Na là số lượng cuộn dây hoạt động. Việc tăng đường kính dây có tác động mạnh nhất đến tốc độ vì nó được nâng lên lũy thừa bốn; tăng đường kính trung bình hoặc cuộn dây hoạt động làm cho lò xo mềm hơn.
Các thông số khác bao gồm chiều dài tự do, chiều cao khối, cao độ, tổng số cuộn dây, tỷ lệ chỉ số và ứng suất. Chỉ số lò xo C = D/d thường nằm trong khoảng từ 4 đến 12. Chỉ số thấp hơn sẽ tạo ra nhiều ứng suất hơn ở bên trong cuộn dây; chỉ số cao hơn làm cho lò xo có khả năng bị biến dạng và nhạy cảm với tải trọng bên.
| tham số | Biểu tượng | Phạm vi điển hình | Ảnh hưởng đến hiệu suất |
|---|---|---|---|
| Đường kính dây | d | 0,5–20 mm | Ảnh hưởng mạnh nhất đến tỷ lệ và căng thẳng |
| Đường kính cuộn dây trung bình | D | 3–100 mm | D dưới làm cứng lò xo |
| Chỉ số mùa xuân | C | 4–12 | Quá thấp gây ra ứng suất cao, quá cao gây ra hiện tượng oằn |
| cuộn dây hoạt động | Na | 2–20 | Nhiều cuộn dây làm mềm lò xo |
| Chiều dài miễn phí | Lf | Xác định theo thiết kế | Đặt trên độ lệch chiều cao vững chắc |
| Tổng số cuộn dây | Nt | Na 2 | Thêm 2 cho đầu đóng và đầu nối đất |
các ends of the spring matter too. Kết thúc khép kín và mặt đất là phổ biến cho lò xo nén cần bề mặt tiếp xúc phẳng. Các đầu kín không cần mài mang lại tuổi thọ mỏi tốt hơn nhưng độ phẳng kém hơn. Tổng số cuộn dây thường là cuộn dây hoạt động cộng với 2 cho các đầu kín.
Lò xo nén được sử dụng trong nhiều lĩnh vực và yêu cầu thiết kế có thể thay đổi nhanh chóng khi ứng dụng là một hệ thống ô tô hoặc di động . Trong những trường hợp đó, tuổi thọ mỏi và tính nhất quán về kích thước càng trở nên quan trọng hơn.
Giả sử bạn cần một lò xo mang lại Lực 100 N ở độ lệch 25 mm . Sử dụng thép lò xo tôi dầu có mô đun cắt G = 80.000 N/mm2. Chọn đường kính dây d = 2,0 mm và đường kính cuộn dây trung bình D = 20 mm.
các calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Tăng d lên 2,2 mm hoặc D lên 22 mm để giảm căng thẳng. Lưu ý rằng nếu D tăng thì tốc độ lò xo giảm xuống nên Na phải giảm để duy trì k.
Đối với lò xo động, nguyên tắc chung trong công nghiệp là giữ ứng suất trung bình dưới 0,45 × độ bền kéo cực đại (UTS) và ứng suất xen kẽ dưới 0,30 × UTS. Luôn kiểm tra thiết kế cuối cùng so với loại vật liệu thực tế.
 Máy cuộn lò xo CNC 3 trục TK-320B có điều khiển bước Máy cuộn CNC này có tính năng điều khiển trục bước độc lập và vận hành đồng bộ tốc độ cao, khiến nó trở nên lý tưởng để sản xuất lò xo nén với bước chính xác và cấp dây nhất quán, như đã nêu trong phần thảo luận về thiết kế ứng suất trước đó. Xem sản phẩm →
Dung sai của lò xo nén không chỉ là vấn đề cần cân nhắc. Họ quyết định liệu lò xo có thể được sản xuất với chi phí và tính nhất quán có thể chấp nhận được hay không. Bảng dưới đây cho thấy các mức dung sai điển hình mà máy cuộn lò xo CNC có thể đạt được trong sản xuất bình thường.
| tham số | Dung sai | Ghi chú |
|---|---|---|
| Đường kính ngoài | ± 0,1 mm đối với d 3 mm | ±0,2 mm đối với dây lớn hơn |
| Chiều dài miễn phí | ±0,3 đến ±0,5 mm | Phụ thuộc vào tổng số cuộn dây |
| Tỷ lệ mùa xuân | ±5% đến ±10% | Ảnh hưởng đến tải trọng khi bị lệch |
| Tổng số cuộn dây | ±0,25 cuộn dây | Được điều khiển bằng nguồn cấp dữ liệu CNC |
| Độ vuông góc | 0,02 mm trên 10 mm chiều dài | Đo so với ghế phẳng |
| Sự song song của các đầu nối đất | 0,05mm | Yêu cầu hoạt động mài |
Có thể có dung sai chặt chẽ hơn các giá trị này, nhưng mỗi lần giảm phạm vi dung sai sẽ làm tăng thêm chi phí vì nó đòi hỏi nhiều thời gian kiểm tra và thiết lập hơn. Thiết kế cho dung sai rộng nhất mà ứng dụng của bạn có thể chấp nhận và chỉ định tốc độ lò xo nếu tải trọng ở một độ lệch nhất định là điều thực sự quan trọng.
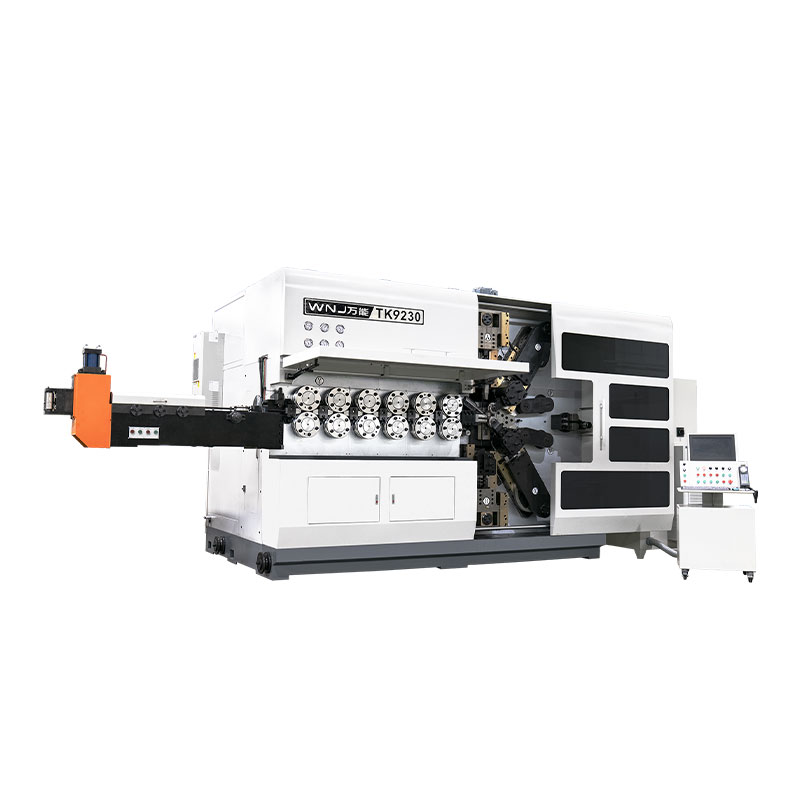
các CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 Máy tạo hình lò xo CNC 4 trục CNC-625D có chức năng phát hiện Được trang bị bốn trục và khả năng phát hiện tự động, máy tạo hình này dừng các khuyết tật và cho phép điều chỉnh tham số, đảm bảo sản xuất lặp lại các hình dạng lò xo khác nhau, hỗ trợ tính liên tục từ thiết kế đến sản xuất đã đề cập ở trên. Xem sản phẩm →
Một thiết kế lò xo nén chỉ tốt khi máy tạo ra nó. Máy tạo hình lò xo CNC điều khiển cấp dây, bước cuộn, đường kính ngoài và chiều dài cắt bằng điện tử. Đây là lý do tại sao một thiết kế thích ứng tốt với thiết bị có thể được lặp lại hàng nghìn lần mà không bị lệch.
các number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read Máy lò xo CNC hoạt động như thế nào . Điều này giúp bạn hiểu tại sao một số thiết kế lò xo nhất định lại dễ sản xuất hơn những thiết kế lò xo khác.
Khi lò xo có chỉ số lò xo cao hoặc đường kính dây rất nhỏ thì máy cần kiểm soát độ căng dây chính xác. Nếu không, bước có thể thay đổi dọc theo chiều dài lò xo, gây ra tốc độ không nhất quán. Kết hợp thiết kế thực tế với máy tạo hình CNC phù hợp là con đường nhanh nhất dẫn đến quy trình sản xuất ổn định.
 Dòng máy mài đầu lò xo CNC để gia công chính xác Dòng sản phẩm này cung cấp tính năng mài CNC với bánh xe được điều khiển bằng servo và kiểm tra tự động, thích hợp để mài các đầu lò xo từ dây 0,3 đến 12 mm, đảm bảo độ phẳng và độ song song cần thiết trước khi lắp ráp trong các ứng dụng đòi hỏi khắt khe. Xem sản phẩm →
các material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Sau khi cuộn, lò xo có ứng suất dư bên trong có thể làm giảm tuổi thọ mỏi. Lò nung lò xo được sử dụng để giảm căng thẳng cho vật liệu và ổn định kích thước. Bước này không phải là tùy chọn đối với lò xo hiệu suất cao. Nhiệt độ xử lý nhiệt đủ thấp để tránh thay đổi cấu trúc vi mô nhưng đủ cao để làm giảm ứng suất cuộn.
Đối với các lò xo có đầu mài, máy mài lò xo CNC đảm bảo các mặt đầu phẳng và song song. Điều này cải thiện sự phân bổ tải trọng lên lò xo và ngăn ngừa sự mài mòn sớm trên bề mặt tiếp xúc. các grinding operation is especially important when the spring is assembled in a compact cavity.
cácse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Danh sách kiểm tra này giúp bạn cung cấp một thiết kế hoàn chỉnh, có thể sản xuất được cho nhà sản xuất lò xo của bạn.
các spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Bắt đầu từ ứng suất yêu cầu và tốc độ lò xo. Dây dày hơn làm cho lò xo cứng hơn và tăng ứng suất đối với một tải nhất định, do đó đường kính dây phải cân bằng với đường kính cuộn dây trung bình và số lượng cuộn dây hoạt động.
Chỉ số lò xo là tỷ số giữa đường kính cuộn dây trung bình và đường kính dây. Nó phải nằm trong khoảng từ 4 đến 12. Chỉ số thấp làm tăng ứng suất bên trong và làm cho cuộn dây bị cứng; chỉ số cao làm cho lò xo không ổn định và dễ bị oằn.
Đúng. Tốc độ lò xo tỷ lệ nghịch với lập phương của cuộn dây tác dụng, do đó, cuộn dây tác dụng giảm sẽ làm cứng lò xo. Nhưng bạn cũng cần giữ tổng số cuộn dây và chiều dài tự do trong giới hạn thực tế.
Quá trình ủ làm giảm ứng suất dư do cuộn dây tạo ra. Nó ổn định kích thước lò xo và cải thiện tuổi thọ mỏi. Đối với hầu hết các lò xo hiệu suất cao, không thể bỏ qua bước này.
Chỉ định dung sai chặt chẽ nhất mà chức năng có thể điều chỉnh, không phải mức độ chặt nhất mà máy có thể giữ. Nếu tải trọng ở độ cao nhất định quan trọng hơn thì dung sai tốc độ lò xo thay vì chiều dài tự do.
Thiết kế lò xo nén là sự cân bằng giữa tính toán và thực tế sản xuất. Lò xo hoạt động tốt nhất trên giấy không phải lúc nào cũng là lò xo dễ làm nhất. Bằng cách xem xét vật liệu, dung sai và khả năng của máy ngay từ đầu, bạn có thể tránh được những lỗi thường gặp và có được lò xo hoạt động ổn định trong suốt thời gian sử dụng của nó.
TK-13200, TK-7230 TK-13200, TK-7230 MÁY CUỘN LÒ XO CNC 12 TRỤC ...
Xem chi tiết
TK-13200, TK-7230 TK-13200, TK-7230 MÁY CUỘN LÒ XO CNC 12 TRỤC ...
Xem chi tiết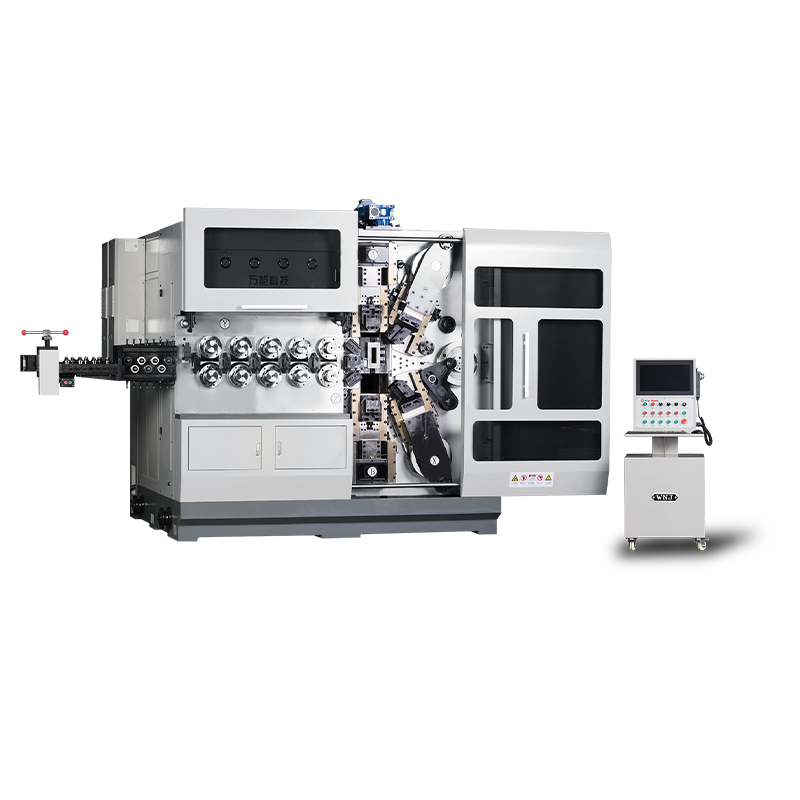
TK12120 MÁY CUỘN LÒ XO CNC 12AXES TK-12120 ...
Xem chi tiết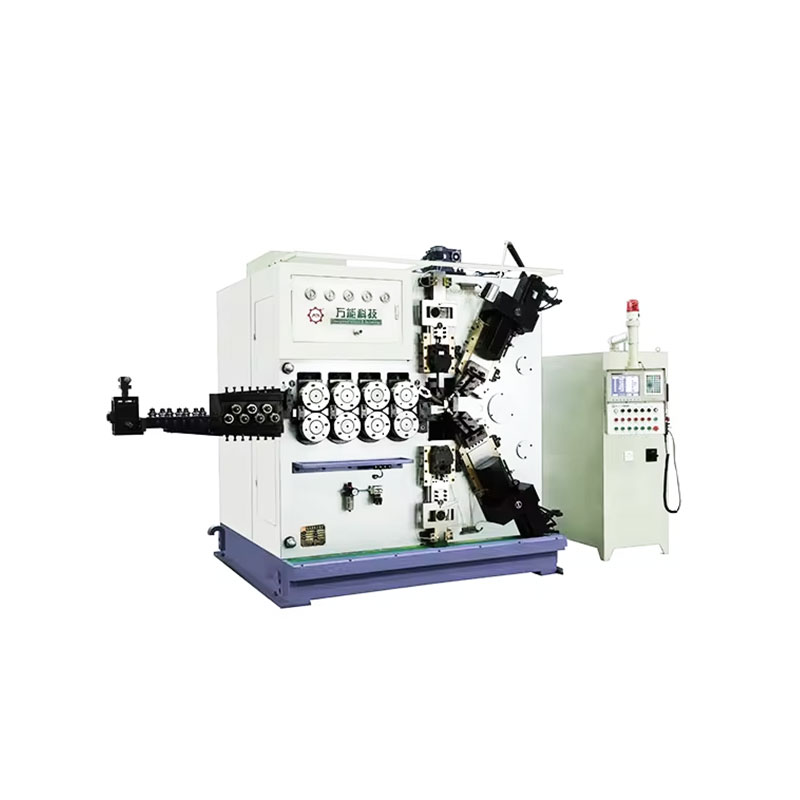
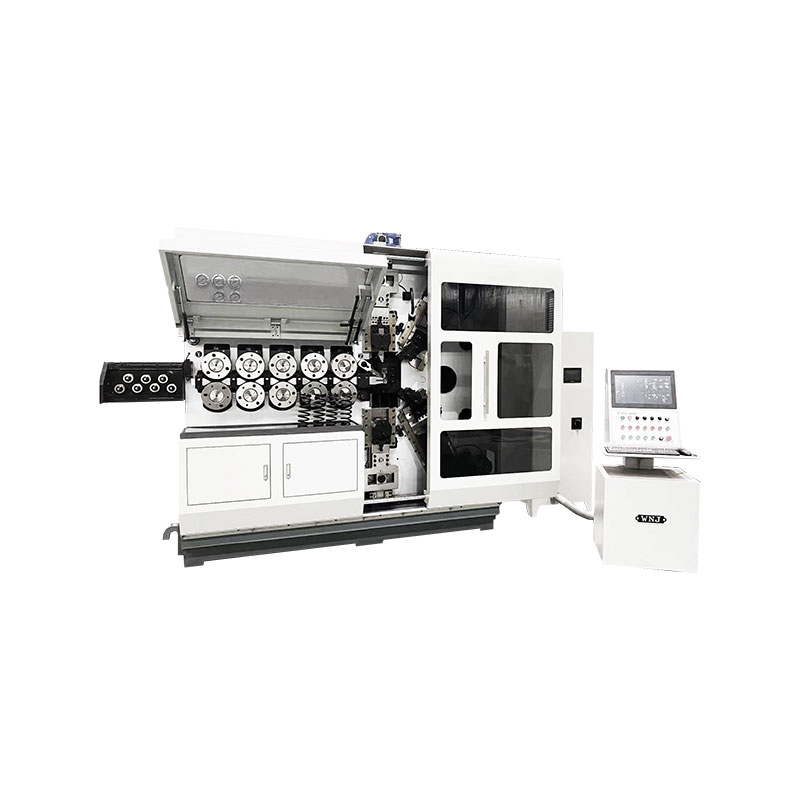
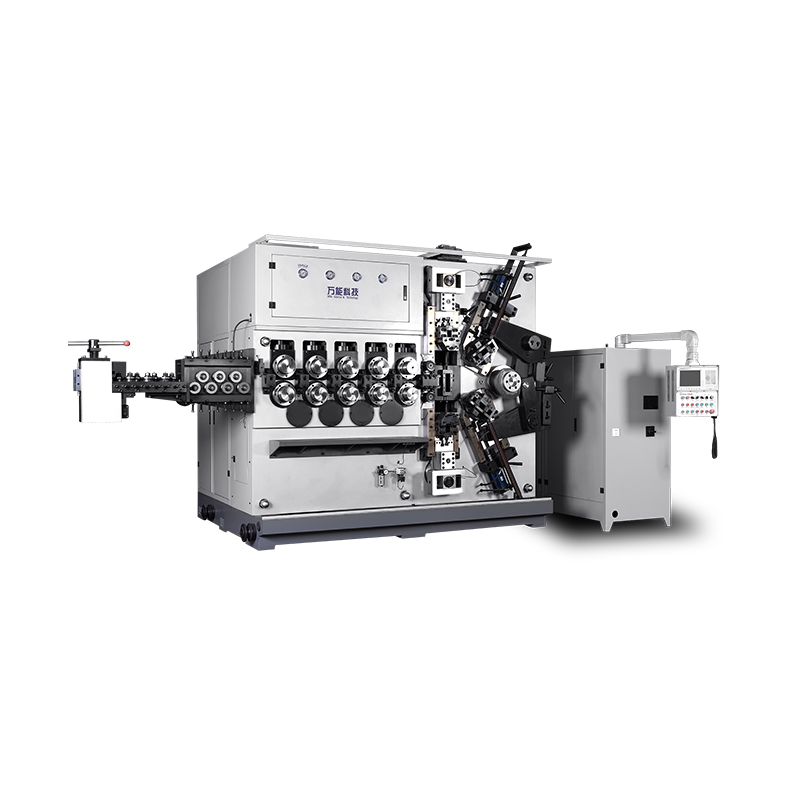
TK-5200 MÁY CUỘN LÒ XO CNC 5AXES TK-5200 ...
Xem chi tiết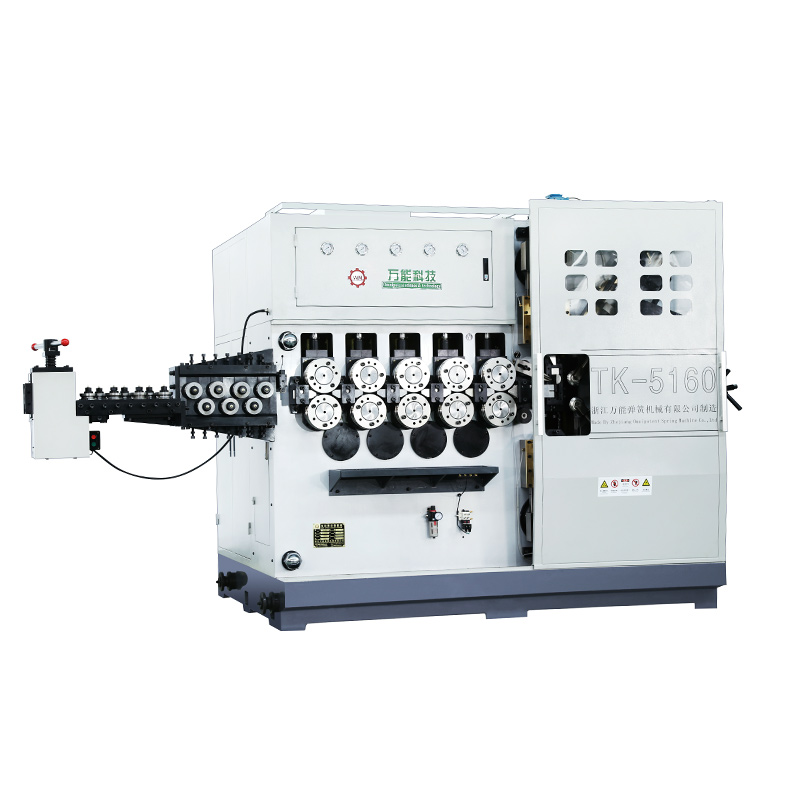
TK-5160 MÁY CUỘN LÒ XO CNC 5AXES TK-5160 ...
Xem chi tiết
TK-5120 MÁY CUỘN LÒ XO CNC 5AXES TK-5120 ...
Xem chi tiếtMã QR di động